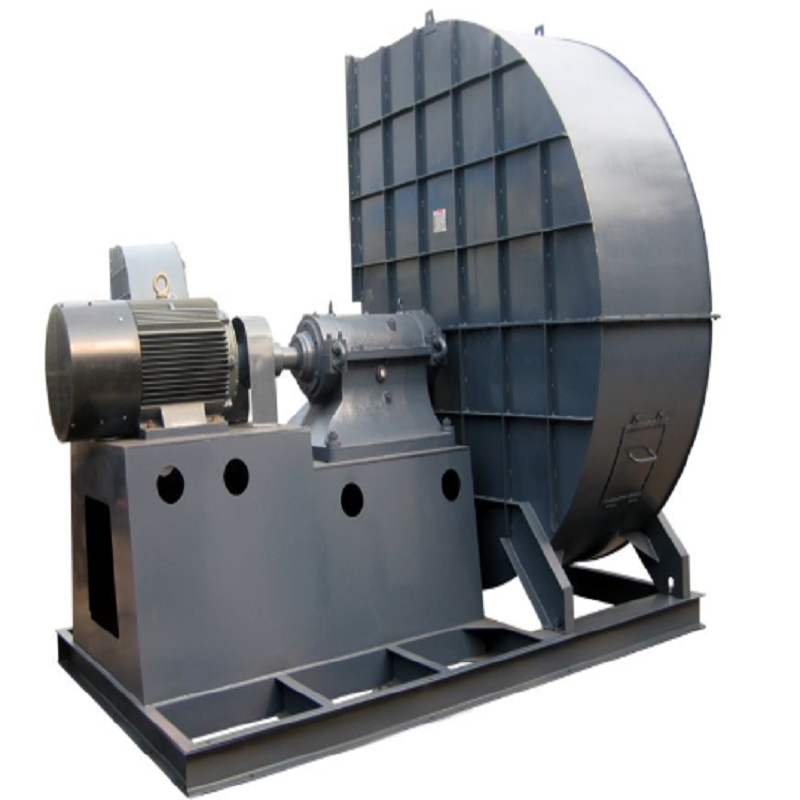
Em uma caldeira industrial, o ventilador de tiragem induzida é frequentemente tratado como um simples dispositivo de exaustão. Na prática, é um dos principais equipamentos que controlam a pressão do forno, o movimento dos gases de combustão, a estabilidade da combustão e o consumo de energia auxiliar. Um ventilador de tiragem induzida por caldeira industrial devidamente selecionado deve mover o volume de gás de combustão necessário enquanto supera a resistência da caldeira, dutos, coletor de pó, purificador, chaminé e outros equipamentos a jusante.
O erro que vejo com mais frequência é selecionar um ventilador de tiragem induzida por caldeira industrial com base apenas na capacidade da caldeira ou na potência do motor. Uma caldeira de 10 MW, por exemplo, não requer automaticamente um determinado tamanho de ventilador. O ponto operacional real depende do volume do gás de combustão, da temperatura do gás, da resistência do sistema, do combustível, do excesso de ar, da concentração de poeira e da pressão necessária na saída do forno.
A primeira etapa na seleção de um ventilador de tiragem induzida por caldeira industrial é determinar o volume real de gás na entrada do ventilador.
Isto é importante porque a temperatura dos gases de combustão altera significativamente a sua densidade. Um volume calculado em condições padrão não pode ser simplesmente usado como volume operacional do ventilador sem correção.
Por exemplo, suponha que uma caldeira produza 30.000 Nm³/h de gás de combustão em condições padrão e que a temperatura do gás na entrada do ventilador seja 180°C. O volume real aproximado pode ser estimado a partir de:
Q₂ = Q₁ × (T₂ / T₁)
onde as temperaturas estão em Kelvin.
Usando 20°C como referência:
30.000 × (453/293) ≈ 46.350 m³/h
Esta é uma diferença substancial.
Se o ventilador for selecionado usando 30.000 m³/h em vez de aproximadamente 46.350 m³/h na temperatura operacional real, o ventilador instalado poderá não fornecer a tiragem esperada.
Para um ventilador de tiragem induzida por caldeira industrial, os dados de cotação devem, portanto, especificar se o fluxo de ar é dado em Nm³/h, Sm³/h ou m³/h reais, juntamente com a temperatura e pressão do gás correspondentes.
A pressão do ventilador é tão importante quanto o fluxo de ar. Um ventilador de tiragem induzida por caldeira industrial deve superar a resistência de toda a rota dos gases de combustão. Isso pode incluir passagens de gás de caldeira, economizadores, pré-aquecedores de ar, ciclones, filtros de mangas, ESPs, lavadores, amortecedores, cotovelos, seções de expansão, dutos e chaminé.
Um cálculo prático de pressão pode ser organizado como:
ΔPtotal = ΔPcaldeira + ΔPduto + ΔPequipamento + ΔPdamper + ΔPstack
O cálculo deve ser realizado na condição de gás de projeto.
Considere um sistema com:
Caldeira e seção de transferência de calor: 850 Pa
Dutos e cotovelos: 450 Pa
Filtro de mangas: 1.200 Pa
Seções de amortecedor e transição: 250 Pa
Perdas na chaminé e saída: 350 Pa
A resistência total estimada é:
850 + 450 + 1.200 + 250 + 350 = 3.100 Pa
O engenheiro deve então estabelecer uma margem de projeto apropriada com base nos requisitos do projeto, em vez de adicionar arbitrariamente uma grande porcentagem.
É por isso que duas caldeiras com capacidades semelhantes podem exigir modelos de ventiladores de tiragem induzida de caldeiras industriais completamente diferentes.
A poeira é uma das maiores diferenças entre um exaustor de caldeira e um ventilador de ar limpo.
Uma caldeira de biomassa, uma caldeira a carvão, uma caldeira a resíduos e uma caldeira a gás podem ter características de poeira muito diferentes. As cinzas volantes podem corroer gradualmente o impulsor, enquanto partículas pegajosas podem se acumular nas pás.
O acúmulo do impulsor cria outro problema: desequilíbrio.
Por exemplo, se apenas algumas centenas de gramas de material se acumularem de forma desigual num impulsor grande, a distribuição de massa muda. A força centrífuga resultante aumenta rapidamente com a velocidade de rotação.
Por esta razão, um ventilador de tiragem induzida por caldeira industrial operando com gases de combustão empoeirados deve ser inspecionado periodicamente quanto a:
Acúmulo de cinzas do impulsor
Erosão da lâmina
Desgaste de ponta
Condição do eixo
Temperatura do rolamento
Vibração
Depósitos de revestimento
Vazamento na junta de dilatação
Se a vibração aumentar gradualmente após vários meses de operação, a substituição do motor geralmente não é a primeira coisa a fazer. O impulsor e as condições operacionais devem ser verificados primeiro.
Um ventilador grande não significa automaticamente um ventilador mais eficiente. Um ventilador de tiragem induzida por caldeira industrial deve operar próximo ao ponto de operação exigido em sua curva de desempenho. Se o sistema real necessitar de 40.000 m³/h a 3.000 Pa, mas o ventilador selecionado for projetado em torno de um ponto de operação muito diferente, o sistema poderá depender fortemente de amortecedores para controlar o fluxo de ar.
Um amortecedor reduz o fluxo adicionando resistência. O ventilador ainda produz pressão, mas parte dessa pressão é simplesmente dissipada pelo amortecedor.
Para operação contínua da caldeira, esta é muitas vezes uma forma ineficiente de controlar uma carga variável.
O controle de velocidade variável proporciona uma abordagem melhor quando a faixa operacional o justifica. As leis de afinidade dos fãs indicam que, em condições comparáveis:
Q ∝ N
ΔP ∝ N²
P ∝ N³
Portanto, reduzir a velocidade do ventilador pode produzir uma redução muito maior na potência do que apenas reduzir o fluxo de ar.
Por exemplo, reduzir a velocidade para 80% da velocidade original dá aproximadamente:
Relação de potência = 0,8³ = 0,512
A potência teórica do ventilador torna-se cerca de 51% do valor original, assumindo que as condições de funcionamento permanecem dentro da faixa aplicável das leis do ventilador.
As poupanças reais dependem da curva do sistema, da eficiência do motor, das perdas do VFD e do ponto de funcionamento, pelo que isto deve ser tratado como uma estimativa de engenharia em vez de uma redução garantida de 49%.
Muitas caldeiras não operam continuamente com 100% de carga.
Durante períodos de produção reduzida, o volume necessário de gases de combustão diminui. Se o ventilador de tiragem induzida da caldeira industrial continuar operando em velocidade máxima enquanto um amortecedor controla a tiragem, a energia elétrica pode ser desnecessariamente alta.
Uma melhor estratégia de controle é medir a pressão estática do forno ou dos gases de combustão e ajustar a velocidade do ventilador de acordo com a tiragem necessária.
Uma sequência de controle típica é:
Carga da caldeira → Sensor de pressão de tiragem → Controlador PID → VFD → ID Velocidade do ventilador
A meta de controle não deve ser simplesmente “sucção máxima”. A pressão negativa excessiva pode introduzir ar adicional no forno ou afetar as condições de combustão.
O objetivo é a pressão negativa controlada, não a maior pressão negativa possível.
Uma estratégia de controle de ventilador ID baseada em VFD também foi documentada em aplicações de caldeiras como uma forma de combinar a velocidade do ventilador mais de perto com a pressão de combustão necessária e reduzir o fluxo de ar desnecessário e as perdas elétricas.
Considere uma caldeira de biomassa com as seguintes condições de funcionamento:
Capacidade da caldeira: aproximadamente 12 t/h de vapor
Fluxo de gases de combustão: 42.000 m³/h
Temperatura de entrada do ventilador: 165°C
Pressão total necessária: aproximadamente 2.800 Pa
Motor existente: 75 kW
Velocidade do ventilador existente: 1.480 rpm
Método de controle: amortecedor de entrada
Carga operacional: normalmente 60–90%
A planta informou que o motor do ventilador frequentemente operava próximo à sua corrente nominal, mesmo quando a produção da caldeira estava abaixo da capacidade máxima.
A primeira inspeção não encontrou nenhuma falha óbvia no rolamento. O impulsor também era estruturalmente aceitável.
O problema foi atribuído ao método de controle.
Com aproximadamente 65% da carga da caldeira, o ventilador ainda funcionava perto da velocidade máxima, enquanto o amortecedor de entrada estava significativamente fechado. O ventilador estava, portanto, produzindo mais pressão do que o sistema exigia, e o amortecedor estava convertendo parte dessa pressão em resistência adicional.
A modificação recomendada foi instalar um VFD e controlar o ventilador ID de acordo com a pressão de tiragem do forno.
Após o comissionamento, o procedimento operacional foi alterado para que a velocidade do ventilador acompanhasse a carga da caldeira e a pressão de tiragem, em vez de permanecer próxima da velocidade máxima.
A lição importante deste caso é que substituir a ventoinha por um modelo maior ou mais potente não teria resolvido o problema. O ventilador de tiragem induzida por caldeira industrial existente tinha capacidade suficiente; o problema era a estratégia de controle.
A temperatura é outro parâmetro que deve ser confirmado antes de selecionar um ventilador de tiragem induzida por caldeira industrial.
Quando a temperatura dos gases de combustão aumenta, a densidade do gás diminui. No mesmo fluxo de massa, o fluxo volumétrico real torna-se maior.
A alta temperatura também afeta:
Expansão térmica do eixo
Arranjo de rolamento
Lubrificação
Expansão do invólucro
Seleção de materiais
Arranjo de acoplamento
Localização do motor
Requisitos de resfriamento
Arranjo de vedação
Para aplicações em temperaturas mais altas, a estrutura do ventilador deve, portanto, ser projetada em torno da temperatura real de entrada, em vez de simplesmente selecionar um ventilador padrão e assumir que ele pode lidar com gás quente.
Se a temperatura mudar substancialmente entre a partida e a operação normal, a expansão térmica também deverá ser considerada durante o alinhamento do eixo, do rolamento e do acoplamento.
Quando um ventilador de tiragem induzida por caldeira industrial não consegue manter a pressão negativa necessária do forno, não presuma imediatamente que o ventilador está subdimensionado.
Uma sequência prática de solução de problemas é:
Confirme a frequência do motor, a velocidade de rotação e a saída do VFD.
Se o amortecedor estiver quase totalmente aberto e a tiragem permanecer insuficiente, o ventilador pode estar subdimensionado ou a resistência do sistema pode ter aumentado.
Se o amortecedor estiver muito estrangulado, o problema pode ser a capacidade excessiva do ventilador ou uma estratégia de controle inadequada.
Verifique a queda de pressão em:
Caldeira
Economizador
Pré-aquecedor de ar
Ciclone
Filtro de saco
Purificador
Duto principal
Amortecedor
Um filtro de mangas sujo pode aumentar substancialmente a resistência do sistema.
Procure acúmulo de cinzas, erosão, rachaduras, deformação e danos à lâmina.
O aumento da vibração pode indicar desequilíbrio, desalinhamento, deterioração do rolamento, folga ou acúmulo no impulsor.
Registro:
Fluxo de ar
Pressão estática
Velocidade do ventilador
Corrente do motor
Potência do motor
Temperatura do gás
Pressão do forno
Vibração
Esses dados são muito mais úteis do que simplesmente dizer que “a sucção do ventilador é fraca”.
O sobredimensionamento é por vezes tratado como uma opção segura porque os engenheiros assumem que “mais capacidade é melhor”.
Nem sempre é melhor.
Se um ventilador de tiragem induzida por caldeira industrial for substancialmente superdimensionado, o sistema poderá exigir um afogamento agressivo do amortecedor. Isso aumenta a perda de pressão e pode aumentar o consumo elétrico.
A tiragem excessiva também pode perturbar as condições de combustão pretendidas.
Uma abordagem melhor é estabelecer o ponto operacional normal, o ponto operacional máximo, a carga mínima esperada e os requisitos operacionais futuros antes de selecionar o ventilador.
Por exemplo, se a caldeira normalmente funciona entre 60% e 90% de carga, selecionar um ventilador com base apenas num máximo teórico extremo pode resultar numa máquina que passa a maior parte da sua vida operacional longe da sua região de melhor eficiência.
O desempenho de um ventilador de tiragem induzida por caldeira industrial não pode ser avaliado separadamente do sistema de exaustão da caldeira.
Uma seleção de ventiladores tecnicamente correta deve considerar:
Caldeira → Equipamento de transferência de calor → Coletor de pó → Dutos → Ventilador de ID → Chaminé
Se um novo filtro de mangas for instalado posteriormente, sua queda de pressão poderá alterar o ponto de operação do ventilador existente. Da mesma forma, adicionar um purificador, trocar o combustível, aumentar a capacidade da caldeira ou modificar a chaminé podem alterar o funcionamento necessário do ventilador.
É por isso que a seleção de ventiladores deve ser baseada na resistência completa do sistema, em vez de simplesmente combinar um modelo de ventilador antigo.
Um ventilador de tiragem induzida por caldeira industrial eficiente não é simplesmente um ventilador centrífugo de alta potência. Seu desempenho real depende se o fluxo de ar, a pressão, a temperatura, a carga de poeira, o projeto do impulsor, o método de controle e a resistência do sistema foram combinados corretamente.
Para novas instalações, calcule o volume real de gases de combustão e a perda total de pressão antes de selecionar o ventilador. Para projetos de substituição, colete dados operacionais antes de decidir que o ventilador existente está subdimensionado. Para caldeiras de carga variável, avalie o controle VFD em vez de depender inteiramente de amortecedores.
Na operação prática, os maiores ganhos geralmente vêm de ações relativamente simples: limpar o impulsor, corrigir a resistência excessiva do sistema, reparar vazamentos no duto, manter a tiragem adequada do forno e combinar a velocidade do ventilador com a carga real da caldeira.
O objetivo não é fazer com que o ventilador de tiragem induzida por caldeira industrial funcione com mais força. O objetivo é fazer com que ela forneça exatamente o que a caldeira precisa – com o menor consumo de energia razoável e operação estável em toda a faixa de carga.