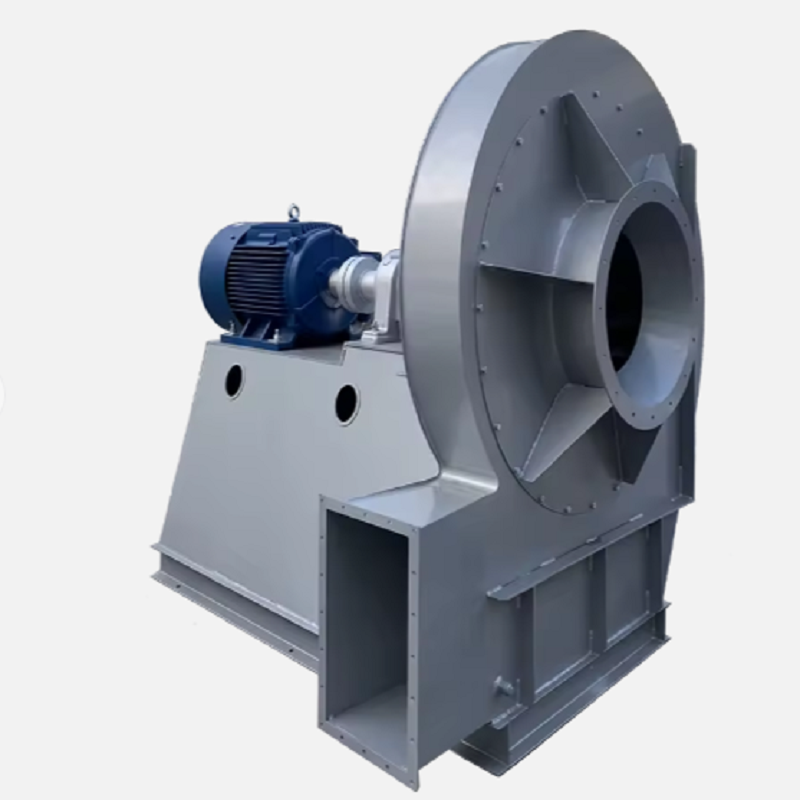
Um Ventilador Centrífugo Industrial pode consumir uma quantidade significativa de eletricidade quando opera continuamente em uma fábrica. Em muitos sistemas de ventilação e exaustão mais antigos, o ventilador em si não é necessariamente ineficiente; o maior problema é que o ventilador centrífugo industrial geralmente funciona a uma velocidade, pressão ou fluxo de ar mais alto do que o processo realmente exige. Antes de substituir o equipamento, os engenheiros da planta devem medir as condições operacionais existentes e determinar onde o excesso de energia está sendo utilizado.
O primeiro passo para melhorar um sistema de Ventilador Centrífugo Industrial é estabelecer uma linha de base operacional confiável. Registre o fluxo de ar, a pressão estática, a velocidade do ventilador, a corrente do motor, a potência do motor, a temperatura do rolamento, a vibração e as horas de operação. A posição do amortecedor também deve ser registrada porque um ventilador operando a 100% da velocidade com um amortecedor fortemente fechado é muitas vezes uma indicação clara de uma incompatibilidade entre a capacidade do ventilador e a demanda do sistema.
Por exemplo, uma fábrica pode ter um Ventilador Centrífugo Industrial originalmente selecionado para 30.000 m³/h a 2.000 Pa, enquanto o processo atual requer apenas aproximadamente 22.000 m³/h. Se o ventilador continuar operando em velocidade máxima e o fluxo de ar for controlado por um amortecedor, o motor ainda estará consumindo grande parte de sua potência nominal. Medir as condições reais do sistema fornece as informações necessárias antes de fazer qualquer modificação.
Uma oportunidade comum de economia de energia para um ventilador centrífugo industrial está escondida atrás do amortecedor de entrada ou saída. Um amortecedor reduz o fluxo de ar aumentando a resistência do sistema, mas não reduz diretamente a velocidade de rotação do ventilador. O motor, portanto, continua a acionar o impulsor na mesma velocidade enquanto parte da pressão disponível é dissipada através do amortecedor.
Durante uma inspeção, os técnicos devem registrar a abertura do amortecedor e compará-la com o fluxo de ar de processo necessário. Se um ventilador centrífugo industrial normalmente opera com o amortecedor apenas 50–60% aberto, os engenheiros devem investigar se a velocidade do ventilador pode ser reduzida. Em aplicações adequadas, a instalação de um inversor de frequência (VFD) pode fornecer um controle muito melhor do que o estrangulamento mecânico contínuo.
A redução da velocidade do ventilador pode produzir uma redução substancial no consumo de energia porque a potência do ventilador centrífugo muda rapidamente com a velocidade. Sob condições de sistema semelhantes, as leis de afinidade do ventilador indicam que o fluxo de ar é aproximadamente proporcional à velocidade, a pressão varia aproximadamente com o quadrado da velocidade e a potência varia aproximadamente com o cubo da velocidade.
Para um Ventilador Centrífugo Industrial funcionando a 50 Hz, reduzir a velocidade para 45 Hz representa uma relação de velocidade de 0,90. A relação de potência teórica é aproximadamente:
P₂ / P₁ ≈ (45/50)³ = 0,729
Isto significa que a potência teórica do ventilador pode cair para aproximadamente 73% do valor original, embora a economia real dependa da curva do sistema, da eficiência do motor, das perdas de transmissão e do ponto de operação. Os engenheiros devem, portanto, medir o sistema após o ajuste, em vez de assumir que o valor teórico será sempre alcançado.
A contaminação do impulsor é outra fonte negligenciada de perda de energia em um Ventilador Centrífugo Industrial. Poeira, névoa de óleo, fibras ou partículas de processo podem acumular-se nas pás e alterar o perfil aerodinâmico. Depósitos pesados também podem criar desequilíbrio, aumentando a vibração e as cargas de suporte.
Antes de modificar um Ventilador Centrífugo Industrial, inspecione o impulsor através da porta de acesso ou após o devido isolamento e bloqueio. Verifique se há acúmulo de poeira, erosão, corrosão, lâminas danificadas e depósitos concentrados em um lado da roda. Num exemplo prático, um ventilador de extração de pó apresentou vibração crescente e fluxo de ar reduzido após vários meses de operação. A limpeza do impulsor restaurou o fluxo de ar e reduziu a vibração sem alterar o motor ou a carcaça do ventilador.
Um Ventilador Centrífugo Industrial não opera independentemente do sistema de dutos. Quando os filtros ficam bloqueados, os dutos acumulam material, os cotovelos ficam mal dispostos ou os dampers ficam parcialmente fechados, a resistência do sistema aumenta e o ventilador deve gerar mais pressão.
Uma inspeção de campo útil deve incluir filtros, transições de dutos, cotovelos, silenciadores, amortecedores, trocadores de calor, purificadores e aberturas de descarga. Se um filtro apresentar uma queda de pressão significativamente maior do que sua condição limpa, substituir ou limpar o filtro poderá economizar mais energia do que modificar o próprio Ventilador Centrífugo Industrial. Isto é especialmente importante em sistemas de coleta de pó onde a resistência do filtro aumenta gradualmente durante a operação normal.
Cada Ventilador Centrífugo Industrial possui uma curva de desempenho que mostra a relação entre fluxo de ar, pressão, velocidade e eficiência. As condições operacionais reais devem ser comparadas com a curva do ventilador do fabricante sempre que dados operacionais confiáveis estiverem disponíveis.
Suponha que um Ventilador Centrífugo Industrial foi projetado para 25.000 m³/h a 1.800 Pa, mas atualmente está produzindo 19.000 m³/h a 2.300 Pa. A diferença pode indicar aumento da resistência do sistema, configurações incorretas do amortecedor, uma mudança nas condições do processo ou um ponto de operação longe da região de melhor eficiência do ventilador. A simples instalação de um motor maior não resolveria o problema subjacente. O sistema deve primeiro ser analisado para determinar por que o ponto de operação mudou.
Considere um ventilador centrífugo industrial existente usado para extração de poeira em uma oficina de processamento de metal. O ventilador era acionado por um motor de 30 kW e operava aproximadamente 6.000 horas por ano. As medições mostraram que o processo exigia cerca de 18.000 m³/h, enquanto o ventilador entregava aproximadamente 22.000 m³/h. O amortecedor de saída foi parcialmente fechado para controlar o excesso de fluxo de ar.
A planta instalou um VFD e ajustou a velocidade do ventilador centrífugo industrial para corresponder ao fluxo de ar necessário. Após o comissionamento, o fluxo de ar foi mantido próximo ao valor de processo exigido enquanto a potência do motor diminuiu substancialmente. A economia real deve ser calculada a partir dos kW medidos antes e depois da modificação. Por exemplo, se a potência média de entrada cair de 24 kW para 16 kW, o consumo anual de eletricidade é reduzido em aproximadamente:
(24 - 16) × 6.000 = 48.000 kWh/ano
Este exemplo também demonstra por que medir a potência real do motor é mais útil do que estimar a economia apenas com base na capacidade nominal do motor.
A otimização energética não significa simplesmente desacelerar ao máximo um Ventilador Centrífugo Industrial. Fluxo de ar insuficiente pode causar má captura de fumos, concentração excessiva de poeira, instabilidade da pressão do forno, superaquecimento ou falha no cumprimento dos requisitos ambientais.
Ao ajustar um ventilador centrífugo industrial, os engenheiros devem estabelecer fluxo de ar e pressão mínimos aceitáveis com base no processo real. Para ventilação local exaustora, por exemplo, o desempenho de captação deve permanecer adequado na coifa. Para aplicações em caldeiras ou fornos, os requisitos de pressão e combustão do forno podem ser mais importantes do que simplesmente reduzir o fluxo de ar.
A condição mecânica também afeta a eficiência de um sistema de Ventilador Centrífugo Industrial. Rolamentos desgastados, lubrificação deficiente, desalinhamento do eixo, deslizamento da correia, tensão incorreta da correia e problemas de acoplamento podem aumentar as perdas mecânicas e a vibração.
Para sistemas de ventiladores centrífugos industriais acionados por correia, os técnicos devem verificar a condição e a tensão da correia e verificar o alinhamento da polia. Para configurações de acionamento direto, o alinhamento do eixo, a condição do rolamento e a eficiência do motor devem ser verificados. Um motor que consome corrente anormal não deve ser automaticamente atribuído ao motor; carga excessiva do ventilador, resistência do sistema, atrito mecânico ou condições operacionais podem ser a causa real.
Em alguns casos, um Ventilador Centrífugo Industrial existente é fundamentalmente superdimensionado ou possui um design de impulsor que não corresponde ao processo atual. Se o ventilador operar continuamente longe de sua região operacional eficiente, o estrangulamento repetido e os ajustes de velocidade poderão fornecer apenas uma solução parcial.
Um ventilador centrífugo industrial de substituição pode ser considerado quando o ventilador existente apresenta desgaste severo, baixa eficiência aerodinâmica, materiais inadequados, capacidade de pressão excessiva ou uma capacidade significativamente maior do que a necessidade real. A substituição deve ser selecionada usando o fluxo de ar medido e a pressão do sistema, em vez de simplesmente corresponder à potência do motor existente.
Antes de modificar um Ventilador Centrífugo Industrial, os engenheiros da planta podem usar a seguinte sequência:
Meça o fluxo de ar real e a pressão estática.
Registre a potência e a corrente de entrada do motor.
Registre a velocidade do ventilador e a posição do amortecedor.
Inspecione o impulsor quanto a poeira, corrosão e desgaste.
Verifique as perdas de pressão no filtro e no duto.
Compare as condições operacionais reais com a curva de desempenho do ventilador.
Determine se o ventilador é superdimensionado.
Avalie o controle de velocidade do VFD quando aplicável.
Verifique o motor, rolamentos, correias, acoplamentos e alinhamento do eixo.
Meça novamente o fluxo de ar, a pressão e a potência após a modificação.
A abordagem mais eficaz é tratar o Ventilador Centrífugo Industrial como parte de todo o sistema de tratamento de ar, e não como uma máquina isolada. Em muitas fábricas, podem ser alcançadas poupanças significativas através de um melhor controlo do ponto de funcionamento, da redução da resistência do sistema, da limpeza regular do impulsor e da regulação adequada da velocidade, sem substituir imediatamente o ventilador.
Para instalações com ventilação ou equipamento de exaustão em operação contínua, mesmo uma pequena redução na energia pode resultar em economias anuais substanciais. Um Ventilador Centrífugo Industrial devidamente otimizado deve fornecer apenas o fluxo de ar e a pressão exigidos pelo processo, com o menor consumo prático de energia, mantendo ao mesmo tempo uma operação segura e estável.