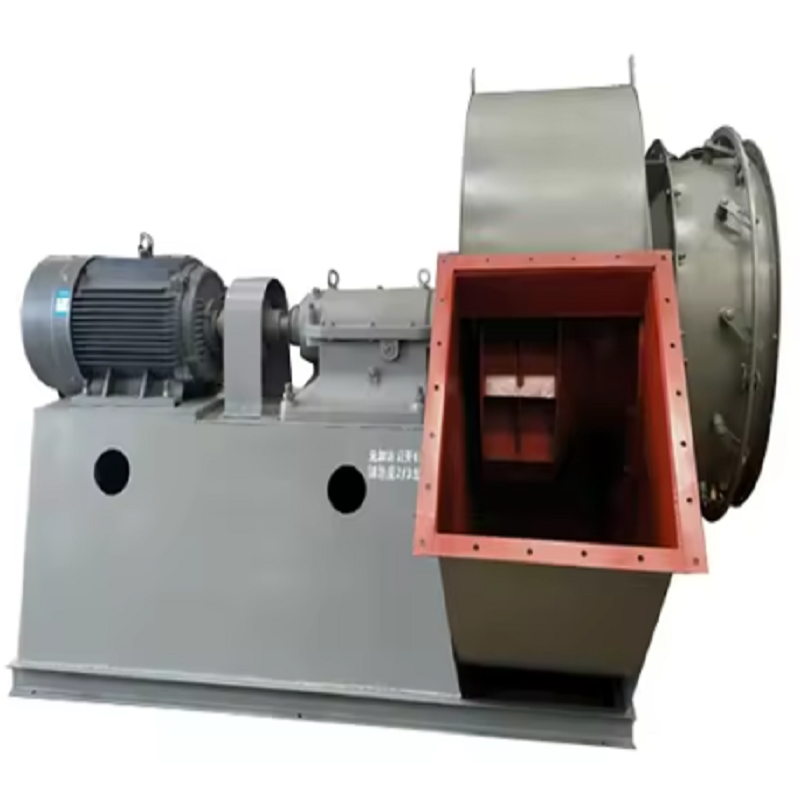
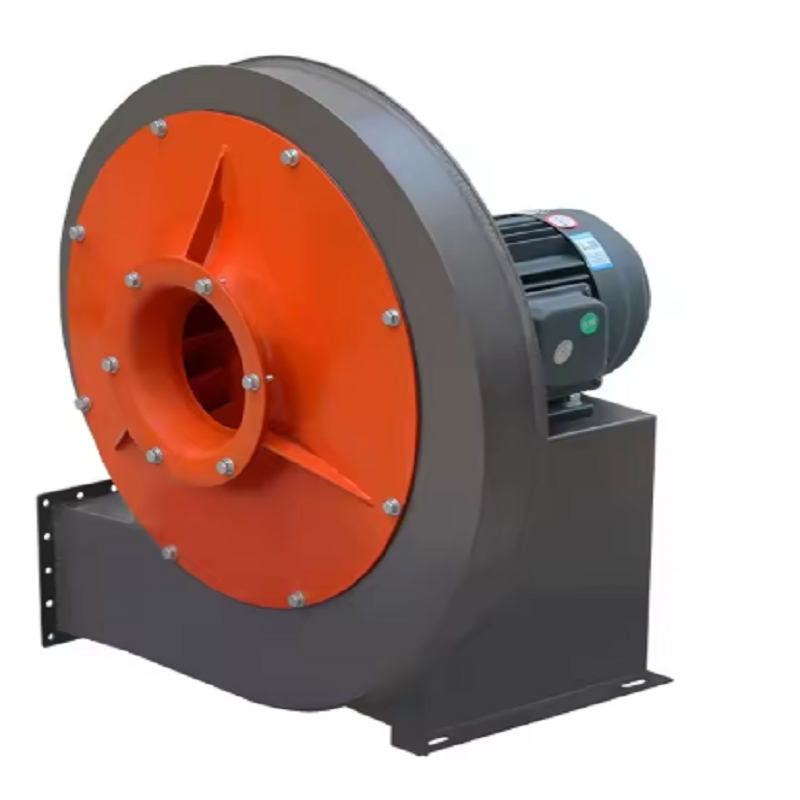
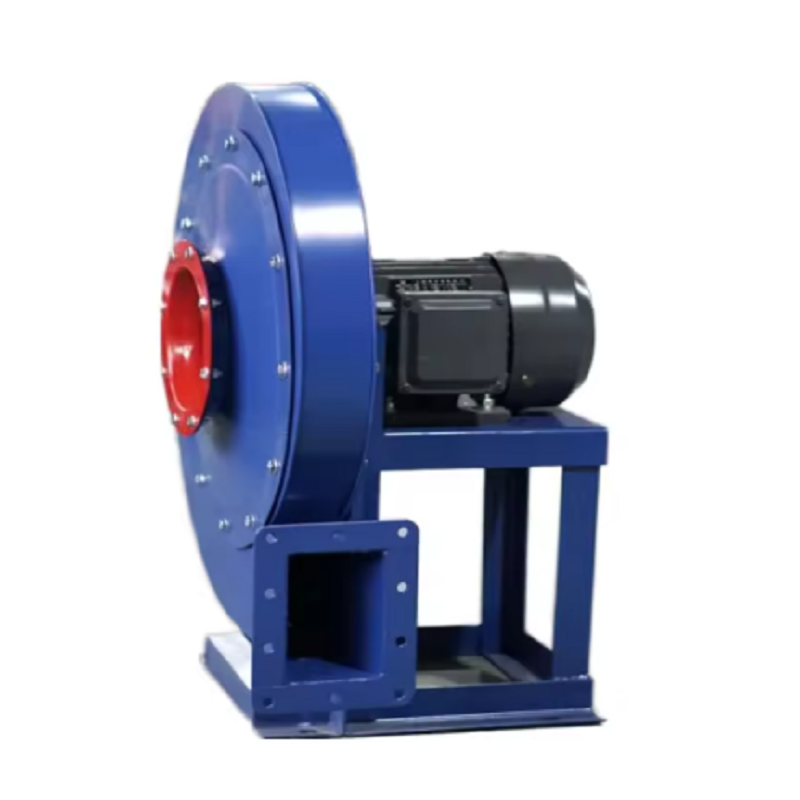
As caldeiras industriais modernas estão sob pressão crescente para reduzir o consumo de combustível e, ao mesmo tempo, manter uma combustão estável e uma produção confiável. O ventilador de tiragem forçada desempenha um papel importante porque fornece ar de combustão ao forno e deve superar a resistência de dutos, amortecedores, pré-aquecedores de ar, queimadores e outros equipamentos. Um ventilador de tiragem forçada de caldeira de alta eficiência deve, portanto, ser selecionado de acordo com o ponto operacional real, em vez de simplesmente escolher um motor maior ou um ventilador de maior capacidade.
O primeiro passo é determinar quanto ar de combustão a caldeira realmente necessita. Isto depende da capacidade da caldeira, do tipo de combustível, do design do queimador ou da grelha, dos requisitos de excesso de ar e da carga operacional esperada. Uma caldeira a gás, uma caldeira de biomassa e uma caldeira a carvão não exigirão necessariamente a mesma estratégia de fluxo de ar, mesmo com uma capacidade térmica semelhante. Ao selecionar um ventilador de tiragem forçada de caldeira de alta eficiência, os engenheiros devem obter o fluxo de ar e a pressão necessários na carga normal e máxima da caldeira antes de comparar os modelos de ventiladores.
Por exemplo, suponhamos que uma caldeira industrial necessita de 28.000 m³/h de ar de combustão em plena carga. Se a carga operacional normal for apenas 70–80% da capacidade total, selecionar um ventilador apenas para fluxo de ar máximo poderá criar uma condição operacional superdimensionada durante a maior parte do ano. A melhor abordagem é verificar toda a faixa de carga e determinar se o controle de velocidade, as palhetas guia de entrada ou outro método de controle podem manter o ventilador próximo de sua região operacional eficiente.
A pressão do ventilador é outro parâmetro frequentemente subestimado durante a fase de compra. O ventilador não supera apenas a resistência do queimador. O ar pode passar através de uma tela de entrada, filtro, silenciador, dutos, amortecedores, pré-aquecedor de ar, seções de expansão, caixa de vento e registro do queimador. A perda de pressão de todos esses componentes deve ser incluída na carga do ventilador. Isto é particularmente importante ao especificar um ventilador de tiragem forçada de caldeira de alta eficiência para uma nova caldeira ou um projeto de modernização.
Considere um exemplo prático onde o queimador requer 1.100 Pa, o pré-aquecedor de ar causa perda de 650 Pa, o duto e as conexões respondem por 850 Pa e outros componentes contribuem com outros 350 Pa. A resistência básica do sistema já é de 2.950 Pa. Um cálculo adequado da perda de pressão deve, portanto, ser concluído antes que o modelo final do ventilador seja selecionado.
Ventiladores de tiragem forçada geralmente lidam com ar de combustão relativamente limpo, mas a temperatura desse ar pode variar consideravelmente quando um pré-aquecedor de ar é instalado. A temperatura de entrada mais alta altera a densidade do ar e pode afetar a relação entre fluxo de ar volumétrico, fluxo de massa, pressão e potência. Um ventilador de tiragem forçada de caldeira de alta eficiência deve ser avaliado na temperatura de entrada real, e não em uma condição atmosférica padrão assumida.
Por exemplo, um requisito de 30.000 m³/h a 20°C não é mecanicamente idêntico a 30.000 m³/h a 120°C. O engenheiro deve confirmar a densidade operacional e a temperatura reais ao verificar o desempenho do ventilador e a carga do motor. Se a temperatura for superior ao esperado, o arranjo dos rolamentos, o projeto do eixo, a vedação, a lubrificação e as provisões de resfriamento também poderão exigir revisão. Fornecer temperatura do ar normal e máxima no RFQ pode impedir que um ventilador adequado seja especificado incorretamente.
A potência do motor normalmente deve ser calculada após o fluxo de ar, a pressão, a densidade do gás e a eficiência do ventilador terem sido estabelecidos. Um relacionamento simplificado é:
P = Q × ΔP/η
onde P é a potência do eixo do ventilador, Q é o fluxo de ar em m³/s, ΔP é a pressão em Pa e η é a eficiência geral do ventilador.
Suponha que o fluxo de ar necessário seja de 30.000 m³/h, o que equivale a aproximadamente 8,33 m³/s. Se a pressão necessária for 3.000 Pa e a eficiência global estimada for 75%, a potência calculada será de aproximadamente 33,3 kW. O motor final deve então ser selecionado com uma margem de engenharia apropriada com base nas condições reais de serviço e partida. Este é um método mais confiável do que receber uma solicitação como “ventilador de caldeira de 30 kW” e tentar determinar o ventilador apenas pela potência do motor. Um ventilador de tiragem forçada de caldeira de alta eficiência devidamente selecionado deve ter o motor compatível com seu ponto real de operação.
O superdimensionamento é uma das maneiras mais fáceis de criar consumo desnecessário de energia em um sistema de ventilação de caldeira. Um ventilador significativamente maior do que o requisito real pode precisar operar com um amortecedor parcialmente fechado. A caldeira ainda pode receber a quantidade necessária de ar, mas parte da capacidade de pressão do ventilador está sendo desperdiçada no dispositivo de controle.
Uma solução prática é comparar o ponto de projeto com o ponto operacional esperado. Por exemplo, se a caldeira normalmente precisa de 24.000 m³/h a 2.800 Pa, mas o ventilador selecionado fornece naturalmente 32.000 m³/h na mesma velocidade, os técnicos podem ter que acelerar o fluxo de ar continuamente. Em vez disso, uma seleção melhor de Ventilador de Tiragem Forçada de Caldeira de Alta Eficiência colocaria o ponto de operação normal mais próximo da região eficiente do ventilador, mantendo ao mesmo tempo reserva suficiente para carga máxima da caldeira.
A carga da caldeira muda ao longo do dia, portanto o ventilador não precisa necessariamente operar continuamente em velocidade máxima. Com um acionamento de frequência variável adequado, a velocidade do ventilador pode ser ajustada de acordo com a necessidade de ar de combustão. Para ventiladores centrífugos, o fluxo de ar é aproximadamente proporcional à velocidade, a pressão muda aproximadamente com o quadrado da velocidade e a potência muda aproximadamente com o cubo da velocidade.
Por exemplo, reduzir a velocidade do ventilador para 80%, teoricamente, reduz a necessidade de energia do ventilador para cerca de 51% em condições comparáveis. A economia real depende da resistência do sistema e da estratégia de controle, mas a relação cúbica mostra por que o controle de velocidade pode ser valioso. Quando um ventilador de tiragem forçada de caldeira de alta eficiência é emparelhado com um sistema de controle apropriado, o ventilador pode responder mais de perto à carga da caldeira, em vez de gerar constantemente excesso de pressão e desperdiçá-la através de um amortecedor.
Considere uma caldeira operando com aproximadamente 70% de carga durante a maior parte do tempo de produção. O ventilador FD original foi selecionado para 40.000 m³/h a 4.000 Pa, enquanto a operação real exigia aproximadamente 27.000 m³/h a 3.000 Pa. O operador controlava o fluxo de ar principalmente através do amortecedor, e o motor continuava a operar próximo à velocidade nominal.
O primeiro passo não deve ser substituir o motor. Os técnicos devem registrar o fluxo de ar, a pressão do ventilador, a corrente do motor, a velocidade do ventilador, a posição do amortecedor e a carga da caldeira em vários pontos de operação. Se os dados confirmarem que o ventilador está operando consistentemente longe do ponto de operação exigido, um ventilador de tiragem forçada de caldeira de alta eficiência adequadamente combinado com controle de velocidade variável pode fornecer uma solução melhor. A melhoria potencial deve então ser verificada comparando o consumo de kWh por hora de funcionamento antes e depois da modificação, em vez de confiar nas poupanças estimadas.
Um ventilador com alta eficiência de catálogo não é automaticamente a solução mais eficiente para todas as caldeiras. O ponto operacional do sistema é igualmente importante. Um ventilador pode ter excelente eficiência máxima em um fluxo de ar e pressão, mas terá um desempenho ruim se a caldeira real operar longe desse ponto.
Por esta razão, os engenheiros devem examinar a curva de desempenho do ventilador juntamente com a curva de resistência do sistema. A interseção dessas curvas representa o ponto operacional aproximado. O ventilador de tiragem forçada da caldeira de alta eficiência selecionado deve idealmente operar dentro de uma porção estável e eficiente da curva de desempenho em condições normais, enquanto mantém capacidade suficiente para a demanda máxima da caldeira.
Mesmo um ventilador selecionado corretamente pode ter um desempenho ruim se a instalação não for realizada corretamente. Turbulência na entrada, cotovelos afiados próximos à entrada do ventilador, comprimento insuficiente do duto reto, vazamento de ar, rotação incorreta, mau alinhamento, parafusos de fundação soltos e vibração excessiva podem afetar o desempenho.
Durante o comissionamento, os técnicos devem primeiro verificar o sentido de rotação e depois registrar o fluxo de ar, a pressão, a corrente do motor, a temperatura do rolamento, a vibração e a velocidade do ventilador. Essas medições fornecem uma linha de base útil. Se a corrente do motor for inesperadamente alta, a causa pode ser fluxo de ar excessivo, carga excessiva do sistema, rotação incorreta, problemas mecânicos ou um ponto de operação diferente do projeto original. A qualidade da instalação é, portanto, uma parte essencial para obter o desempenho esperado de um ventilador de tiragem forçada de caldeira de alta eficiência.
Os ventiladores de tiragem forçada geralmente lidam com ar mais limpo do que os ventiladores de tiragem induzida, mas ainda exigem inspeção regular. A temperatura do rolamento, a vibração, a lubrificação, a condição do acoplamento, o alinhamento do eixo, a condição do impulsor e os parafusos de fundação devem ser monitorados de acordo com o ambiente operacional e o plano de manutenção.
O monitoramento de tendências é mais útil do que esperar por uma falha. Por exemplo, se a vibração aumentar de 2,5 mm/s para 4,0 mm/s durante vários meses, os técnicos deverão investigar a razão antes que a condição se torne crítica. As possíveis causas incluem desequilíbrio do impulsor, deterioração do rolamento, desalinhamento do acoplamento, parafusos soltos ou depósitos no conjunto rotativo. O monitoramento regular pode melhorar significativamente a confiabilidade de um ventilador de tiragem forçada de caldeira de alta eficiência em serviço industrial contínuo.
Para um novo projeto, uma RFQ útil deve incluir pelo menos o fluxo de ar necessário, pressão estática ou total, temperatura de entrada, tipo de combustível, capacidade da caldeira, faixa de carga operacional, altitude, tensão e frequência do motor, método de controle, arranjo de instalação e direção de rotação. Se o ventilador estiver substituindo uma unidade existente, a placa de identificação do ventilador existente, os dados de desempenho, as informações do motor, as dimensões do duto e as medições operacionais reais também serão valiosas.
Se a única informação disponível for a potência do motor – por exemplo, “é necessário um ventilador de 160 kW” – a seleção ainda estará incompleta. Vários ventiladores diferentes poderiam usar um motor de 160 kW, embora tivessem características de fluxo de ar e pressão completamente diferentes. O fabricante deve, portanto, solicitar o ponto de funcionamento real antes de confirmar um ventilador de tiragem forçada de caldeira de alta eficiência.
Melhorar a eficiência do ventilador da caldeira não é simplesmente uma questão de comprar um ventilador com maior eficiência. A melhoria real vem da combinação do fluxo de ar, pressão, temperatura, velocidade do ventilador, potência do motor e método de controle com as condições reais de operação da caldeira. Um ventilador dimensionado corretamente também reduz a necessidade de aceleração desnecessária do amortecedor e fornece melhor controle durante mudanças de carga.
Para caldeiras industriais modernas, um ventilador de tiragem forçada de caldeira de alta eficiência deve ser tratado como parte do sistema completo de ar de combustão, e não como uma peça isolada de equipamento rotativo. Calculando corretamente a resistência do sistema, verificando o ponto operacional real, usando o controle de velocidade apropriado e monitorando o desempenho após o comissionamento, as plantas podem alcançar uma combustão mais estável, menor consumo elétrico e uma operação mais confiável a longo prazo.