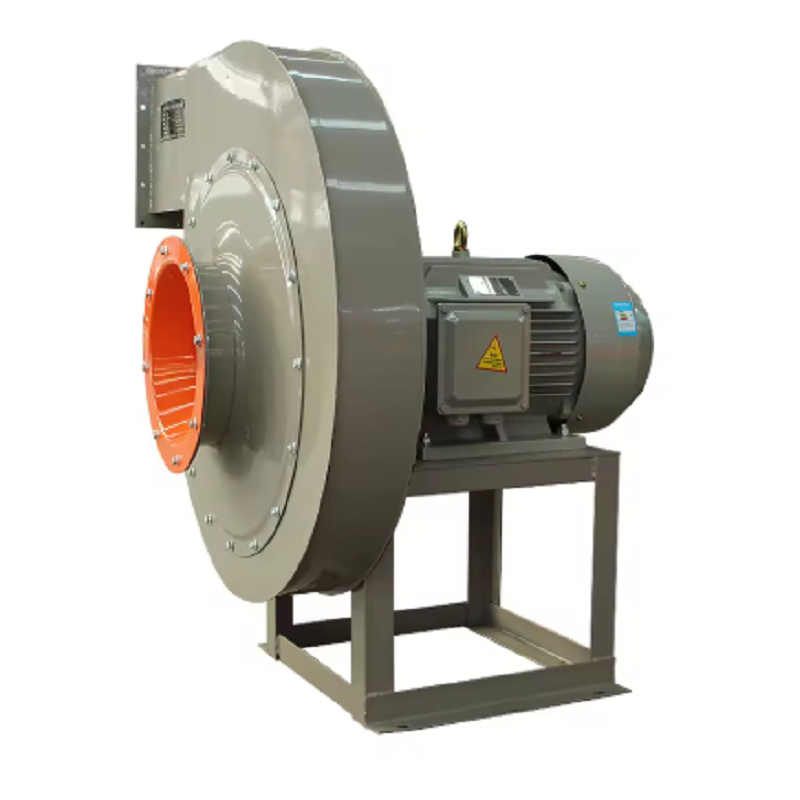
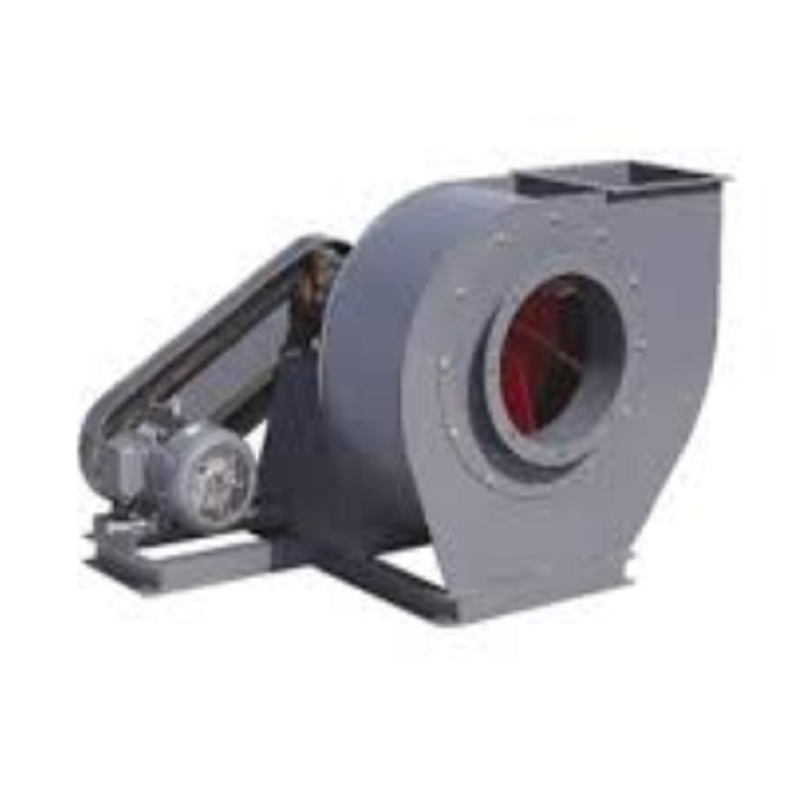
Os sistemas de caldeiras industriais estão se tornando mais exigentes à medida que as plantas tentam manter a combustão estável enquanto controlam o consumo de combustível, as emissões e os custos operacionais. Neste ambiente, os Ventiladores de Caldeiras Industriais não são mais selecionados simplesmente de acordo com a capacidade da caldeira ou potência do motor. O funcionamento real do ventilador depende dos requisitos de ar de combustão, resistência do sistema, características do combustível, temperatura operacional e variação de carga.
Para os engenheiros, a primeira pergunta não deveria ser “Quantos kW o motor do ventilador deve ter?” Deveria ser “Qual fluxo de ar e pressão são necessários no ponto de operação real?” Esta distinção é importante porque tanto os ventiladores de tiragem forçada (FD) como os ventiladores de tiragem induzida (ID) devem ser combinados com o sistema completo da caldeira, em vez de serem selecionados como peças de equipamento independentes. Comece com fluxo de ar e pressão, não com a potência do motor
Ao selecionar ventiladores para caldeiras industriais, dois parâmetros básicos devem ser estabelecidos primeiro: fluxo de ar necessário e pressão necessária.
Para um ventilador FD, o fluxo de ar está relacionado à taxa de disparo da caldeira, ao tipo de combustível, ao design do queimador ou da grelha e ao nível de excesso de ar necessário. A pressão do ventilador deve superar a resistência da entrada de ar, filtro, amortecedor, dutos, pré-aquecedor de ar, caixa de vento e registro do queimador.
Para um fã de ID, o cálculo é diferente. O ventilador deve extrair o volume de gás de combustão necessário enquanto supera a resistência das passagens de gás da caldeira, economizador, pré-aquecedor de ar, coletor de pó, purificador, dutos, amortecedores e chaminé.
Uma ficha de especificações práticas deve, portanto, incluir pelo menos:
Fluxo de ar necessário: m³/h ou CFM
Pressão estática ou total: Pa, kPa ou mmWG
Temperatura do ar ou gás
Tipo de combustível
Concentração de poeira
Composição do gás, quando aplicável
Altitude operacional
Carga normal e máxima
Velocidade do ventilador ou faixa VFD
Tensão e frequência do motor
Arranjo de instalação
Esta abordagem evita um erro de compra comum: selecionar um ventilador com base apenas na classificação do motor existente. Um motor de 160 kW, por exemplo, não informa ao fabricante qual fluxo de ar ou pressão o ventilador deve realmente fornecer.
Nem todos os ventiladores de caldeiras industriais desempenham a mesma função.
Um ventilador de tiragem forçada fornece ar de combustão ao forno. Normalmente lida com ar ambiente relativamente limpo ou pré-aquecido e opera no lado de pressão positiva do sistema de combustão.
Um ventilador de tiragem induzida funciona no lado da exaustão. Ele puxa o gás de combustão através da caldeira e do equipamento a jusante, ao mesmo tempo que ajuda a manter a tiragem necessária do forno. Dependendo do combustível e do processo, o gás pode conter cinzas, poeira, umidade, compostos corrosivos e outros contaminantes.
Essa diferença afeta diretamente a construção do ventilador.
Por exemplo, um ventilador FD para uma caldeira a gás pode exigir principalmente fluxo de ar estável, operação eficiente e controle preciso. Um ventilador ID para uma caldeira a biomassa ou carvão pode exigir consideração adicional de abrasão, acúmulo de poeira, gás em alta temperatura, resfriamento do eixo, arranjo de rolamentos e desgaste do impulsor.
Portanto, simplesmente dizer ao fabricante “Preciso de um ventilador para uma caldeira de 20 toneladas” não é informação suficiente para selecionar o equipamento corretamente.
Um dos pontos práticos mais importantes ao especificar ventiladores para caldeiras industriais é que o ventilador não funciona apenas contra a caldeira. Funciona contra a resistência de todo o sistema de ar ou gases de combustão.
Para um sistema FD, as perdas de pressão podem provir de:
Entrada de ar → filtro → silenciador → duto → amortecedor → pré-aquecedor de ar → caixa de vento → queimador
Para um sistema de ID, a rota pode ser:
Caldeira → economizador → coletor de pó → purificador → duto → ventilador de ID → chaminé
Cada componente contribui com perda de pressão. Um filtro de mangas sujo ou um duto parcialmente bloqueado podem aumentar significativamente a resistência do sistema sem que nenhum problema mecânico ocorra dentro do ventilador.
É por isso que os técnicos devem comparar os dados operacionais atuais com os dados de comissionamento originais antes de trocar o ventilador. Se a velocidade do ventilador permanecer aproximadamente constante enquanto o fluxo de ar cai e a pressão aumenta, o aumento da resistência do sistema deve ser investigado antes de assumir que o próprio ventilador perdeu desempenho.
A combustão necessita de ar suficiente, mas o simples fornecimento de mais ar não melhora automaticamente o desempenho da caldeira.
A quantidade teórica de ar necessária para a combustão depende do combustível. Na operação real, é fornecido ar adicional porque é difícil conseguir uma mistura perfeita de ar e combustível. Isso é conhecido como excesso de ar.
O problema prático surge quando a caldeira funciona em carga parcial. Se o ventilador continuar funcionando em velocidade máxima e o fluxo de ar for controlado principalmente pelo fechamento de um damper, o ventilador poderá consumir energia elétrica substancial enquanto grande parte do fluxo de ar disponível estiver sendo restringido.
O controle de velocidade variável pode reduzir esse problema. Pesquisas sobre controle de ventiladores em casas de caldeiras mostraram que controlar o fluxo de ar através da velocidade do ventilador, em vez de depender apenas de amortecedores, pode proporcionar economias substanciais de energia durante a operação em carga parcial.
Por esta razão, os ventiladores de caldeiras industriais modernos são cada vez mais especificados com controle VFD quando a caldeira tem uma ampla faixa de carga.
A chave não é simplesmente instalar um VFD. O sistema de controle deve coordenar a velocidade do ventilador com o fluxo de combustível, a pressão do forno, os requisitos de combustão e os limites operacionais. Um aumento descontrolado na velocidade do ventilador pode criar fluxo de ar excessivo, consumo desnecessário de energia ou condições instáveis do forno.
Considere uma caldeira de biomassa onde a planta originalmente utilizava um ventilador centrífugo existente. O operador relatou que a combustão se tornava instável sempre que a caldeira se aproximava da carga máxima.
A primeira reação foi suspeitar de capacidade insuficiente do ventilador.
Em vez de substituir imediatamente o ventilador, a equipe de manutenção registrou:
Rotação do ventilador
Fluxo de ar
Pressão do ventilador
Corrente do motor
Pressão do forno
Taxa de alimentação de combustível
Temperatura do ar
Posição do amortecedor
As medições mostraram que o ventilador já estava operando próximo à sua velocidade nominal. No entanto, o fluxo de ar real estava abaixo do valor original do projeto.
A equipe então inspecionou o caminho do ar e encontrou resistência excessiva no pré-aquecedor de ar e seções do duto parcialmente restritas.
Isto era importante: o problema não era necessariamente que os ventiladores das caldeiras industriais fossem muito pequenos. O sistema estava impedindo que o ventilador existente atingisse o ponto operacional pretendido.
Depois que as restrições foram corrigidas, o fluxo de ar aumentou sem substituir o motor ou o ventilador.
Este tipo de diagnóstico pode economizar consideravelmente mais dinheiro do que simplesmente instalar um ventilador maior.
A temperatura é particularmente importante ao selecionar ventiladores de caldeiras industriais para o lado dos gases de combustão.
À medida que a temperatura do gás aumenta, a densidade do gás diminui. Portanto, um ventilador que manuseia gases de combustão quentes nem sempre pode ser selecionado usando diretamente os mesmos valores de volume e pressão que se aplicam ao ar ambiente.
Por exemplo, um ventilador ID que processa gases de combustão a 180°C e um ventilador FD que processa ar ambiente a 20°C podem ter condições de densidade completamente diferentes, mesmo que os seus valores de fluxo de ar volumétrico pareçam semelhantes.
O fabricante deve, portanto, receber a temperatura operacional real em vez de uma declaração genérica como “aplicação em alta temperatura”.
Para um fã de ID, os engenheiros normalmente devem fornecer:
Temperatura normal + temperatura máxima + fluxo de ar na temperatura especificada + base de pressão
Se a temperatura puder variar significativamente durante a inicialização e o desligamento, essas condições também deverão ser consideradas.
Temperatura, concentração de poeira, umidade e composição de gases corrosivos podem afetar adicionalmente a seleção do material e o projeto mecânico.
Uma curva de ventilador é mais útil do que uma placa de identificação de ventilador ao avaliar ventiladores de caldeiras industriais.
Suponha que o dever de projeto seja:
Fluxo de ar: 30.000 m³/h
Pressão estática: 2.500 Pa
Temperatura do gás: 150°C
Velocidade operacional: 1.450 rpm
O fabricante deve verificar onde este ponto de funcionamento se situa na curva de desempenho proposta do ventilador.
Se o ventilador selecionado puder teoricamente produzir 30.000 m³/h, mas apenas a uma pressão significativamente inferior a 2.500 Pa, o ventilador não atenderá aos requisitos reais do sistema.
Por outro lado, selecionar um ventilador excessivamente grande pode levar o sistema a um afogamento desnecessário. O motor também pode consumir mais energia do que o necessário dependendo do método de controle e do ponto de operação.
O objetivo, portanto, não é selecionar o maior ventilador disponível. O objetivo é colocar o ponto de operação normal em uma região adequada da curva do ventilador, permitindo ao mesmo tempo uma margem operacional razoável.
O impulsor é outra área onde os ventiladores de caldeiras industriais precisam de engenharia específica para a aplicação.
O ar de combustão limpo permite uma seleção relativamente simples do impulsor. O gás de combustão contendo cinzas abrasivas é diferente.
Se a poeira atingir continuamente o impulsor, as bordas dianteiras da pá poderão desgastar-se gradualmente. O acúmulo de material também pode criar desequilíbrio. Em algumas aplicações de biomassa, os depósitos pegajosos podem acumular-se mais rapidamente do que o esperado devido às características da humidade e das cinzas.
Uma inspeção prática de manutenção deve, portanto, incluir:
Desligue e isole o ventilador.
Inspecione o impulsor quanto a desgaste.
Verifique se há depósitos irregulares nas lâminas.
Meça ou verifique a condição do eixo e do rolamento.
Inspecione o acoplamento ou transmissão por correia.
Verifique a fundação e os parafusos de ancoragem.
Execute o balanceamento se for identificado um desequilíbrio significativo.
Para aplicações de desgaste severo, o projeto do ventilador pode exigir uma construção resistente ao desgaste ou componentes de desgaste substituíveis, em vez de depender apenas de pás padrão mais espessas.
A eficiência energética deve ser considerada durante a seleção inicial de ventiladores de caldeiras industriais, e não após o ventilador já ter sido instalado.
Três áreas merecem atenção especial.
Primeiro, evite pressões desnecessárias.
Se o sistema necessitar de 2.000 Pa, mas o ventilador for selecionado e operado para gerar substancialmente mais pressão, o excesso de pressão poderá simplesmente ser dissipado através de amortecedores ou outras restrições.
Segundo, combine a capacidade do ventilador com a faixa operacional real.
Se uma caldeira passa a maior parte do seu tempo de funcionamento com 50-70% de carga, o ventilador não deve ser otimizado apenas para uma condição teórica de 100% de carga.
Terceiro, considere o controle de velocidade.
Para sistemas de carga variável, reduzir a velocidade do ventilador pode ser mais eficiente do que manter a velocidade máxima e acelerar o fluxo de ar com um amortecedor. Isto é particularmente relevante porque a potência do ventilador muda fortemente com a velocidade sob a relação da lei de afinidade.
Um sistema de ventiladores de caldeira deve, portanto, ser avaliado com base nas horas de operação anuais, no perfil de carga, no método de controle e no custo de eletricidade – e não apenas no preço de compra inicial.
Antes de adquirir Ventiladores para Caldeiras Industriais, recomendo preparar uma ficha técnica ao invés de enviar apenas a capacidade da caldeira.
Uma RFQ útil deve incluir:
Informações da caldeira
Capacidade da caldeira
Tipo de combustível
Método de disparo
Carga normal e máxima
Dever do ventilador
Fluxo de ar necessário
Pressão estática ou total
Ponto de operação normal e máximo
Temperatura operacional
Informações do sistema
Tamanho do duto e layout aproximado
Tipo de coletor de pó
Pré-aquecedor de ar
Purificador, se aplicável
Informações sobre chaminé
Resistência estimada do sistema
Requisitos mecânicos
Rotação do ventilador
Direção de saída
Arranjo de unidade
Potência e tensão do motor
Arranjo de rolamento
VFD ou controle de amortecedor
Condições do local
Altitude de instalação
Temperatura ambiente
Instalação interna ou externa
Operação contínua ou intermitente
Essas informações fornecem ao fabricante dados suficientes para avaliar adequadamente a curva do ventilador, a potência do motor, o projeto do impulsor, os materiais e o método de controle.
A demanda por ventiladores de caldeiras industriais está cada vez mais relacionada com mais do que simplesmente fornecer ar de combustão ou exaustão de gases de combustão. Os sistemas de caldeiras modernos exigem fluxo de ar estável em cargas variáveis, controle preciso da pressão do forno, menor consumo de energia auxiliar e operação confiável sob condições exigentes de temperatura e poeira.
Para um novo projeto, o melhor ponto de partida é o funcionamento completo do sistema: fluxo de ar + pressão + temperatura + combustível + resistência do sistema + faixa de operação. Para uma caldeira existente, os dados operacionais devem ser comparados com o ponto de projeto original antes de substituir o ventilador.
Em muitos casos, a solução para o mau desempenho da caldeira não é simplesmente um motor maior ou um ventilador maior. A resistência correta do sistema, o ponto de operação do ventilador, o controle de velocidade, a condição do impulsor e o controle da pressão do forno podem ter um efeito muito maior no desempenho real.